Línea de producción de pellets de biomasa
Sistema totalmente automático para una producción continua y estable.
Compatible con madera, paja, bambú y otras materias primas de biomasa.
Estructura de bajo consumo energético con alta producción y pellets uniformes.
1. Descripción general del producto
1.1 De qué consta la línea
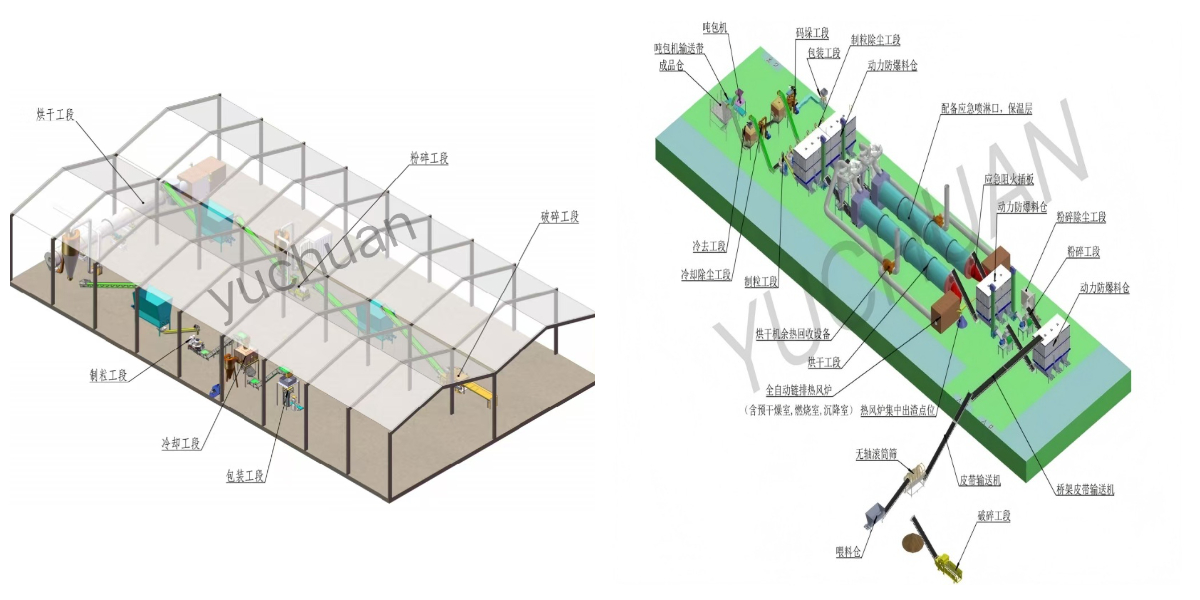
Una línea de producción de pellets de biomasa no es una sola máquina, sino un conjunto de equipos dispuestos en una secuencia fija, donde cada sección realiza la preparación que necesita la siguiente. La línea descrita en este documento se suministra como un paquete único, desde la recepción de la materia prima hasta la bolsa de pellets envasada, y la capacidad de cada sección está ajustada a la pelletizadora para que ninguna sección se convierta en el cuello de botella de las demás.
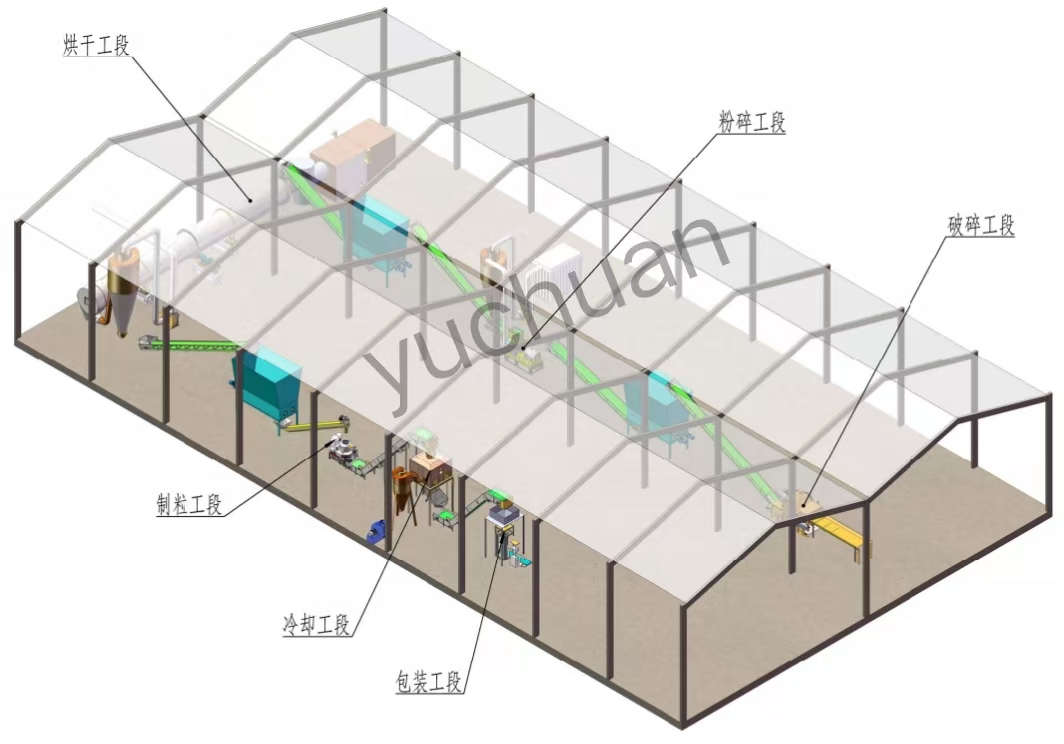
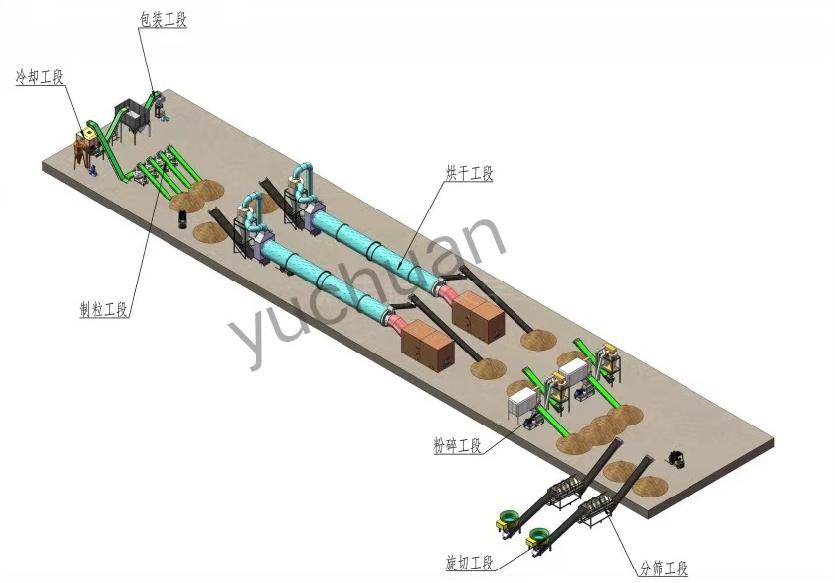
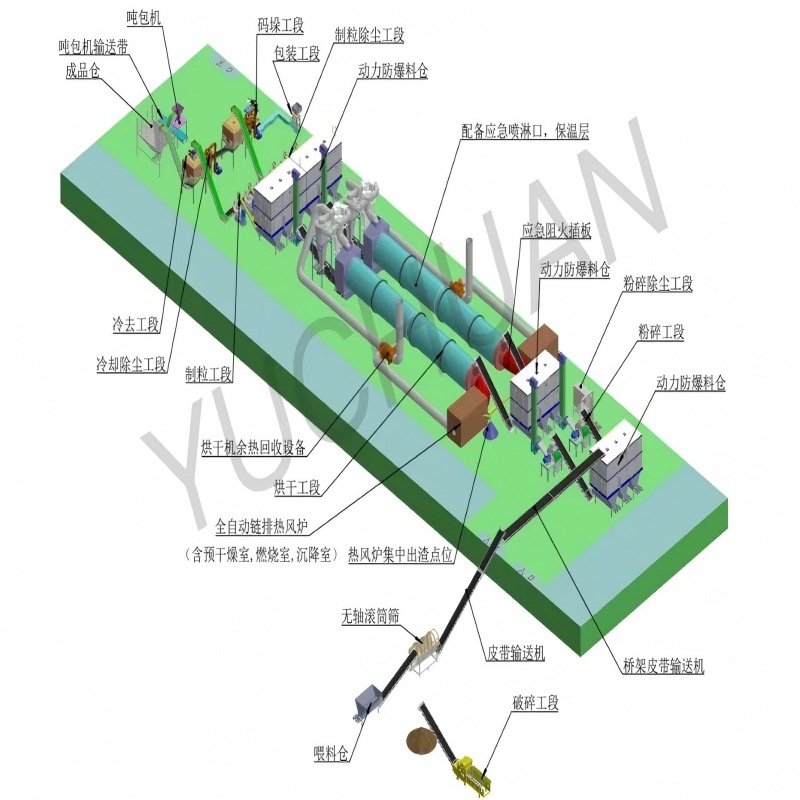
La secuencia es: recepción y almacenamiento de materia prima, trituración, secado, peletización, enfriamiento, tamizado y envasado, con equipos de captación de polvo y transporte que sirven a toda la línea. La trituradora reduce el material voluminoso a un tamaño de partícula que la peletizadora puede aceptar, el secador reduce la humedad hasta el rango en el que el material puede comprimirse, la peletizadora forma los pélets bajo presión, el enfriador reduce la temperatura de los pélets hasta la temperatura ambiente para que el pélet se endurezca sin agrietarse, el tamiz elimina los finos y los devuelve al proceso, y la sección de envasado pesa y embolsa el producto terminado.
Cada sección puede suministrarse en diferentes tamaños y configuraciones, y la línea puede construirse para un pequeño taller, para una planta cooperativa o para una instalación industrial que opera en tres turnos. El diámetro de la matriz, el número de rodillos, la potencia de accionamiento, el tamaño del secador y la disposición del empaque se eligen a partir de las condiciones de trabajo y no de una lista estándar, porque la misma capacidad nominal significa equipos muy diferentes con aserrín y con paja húmeda.
La línea también se ofrece en configuraciones parciales: un cliente que ya dispone de una trituradora puede adquirir solo las secciones de secado y peletizado; un cliente que ya dispone de una peletizadora puede adquirir las secciones de trituración, secado y enfriamiento. En cada caso, la cotización indica qué secciones están incluidas y cómo se gestionan las interfaces, es decir, las cintas transportadoras, los conductos y las conexiones eléctricas.
1.2 Requisitos de preparación de la materia prima
Tres propiedades de la materia prima deciden el diseño de la línea: el tamaño de partícula, el contenido de humedad y la densidad aparente. El tamaño de partícula determina la configuración de la matriz y de los rodillos, porque el pellet se forma comprimiendo el material en el orificio de la matriz y una partícula de tamaño excesivo bloqueará el orificio o se prensará formando un pellet débil. La humedad determina el secador y el acondicionamiento del material antes de la matriz, ya que el agua del material se convierte en vapor dentro de la matriz y agrieta el pellet al enfriarse. La densidad aparente determina el volumen de los silos y del transportador, y es la razón por la que un material ligero como la paja necesita un sistema de manejo mayor de lo que su peso sugeriría.
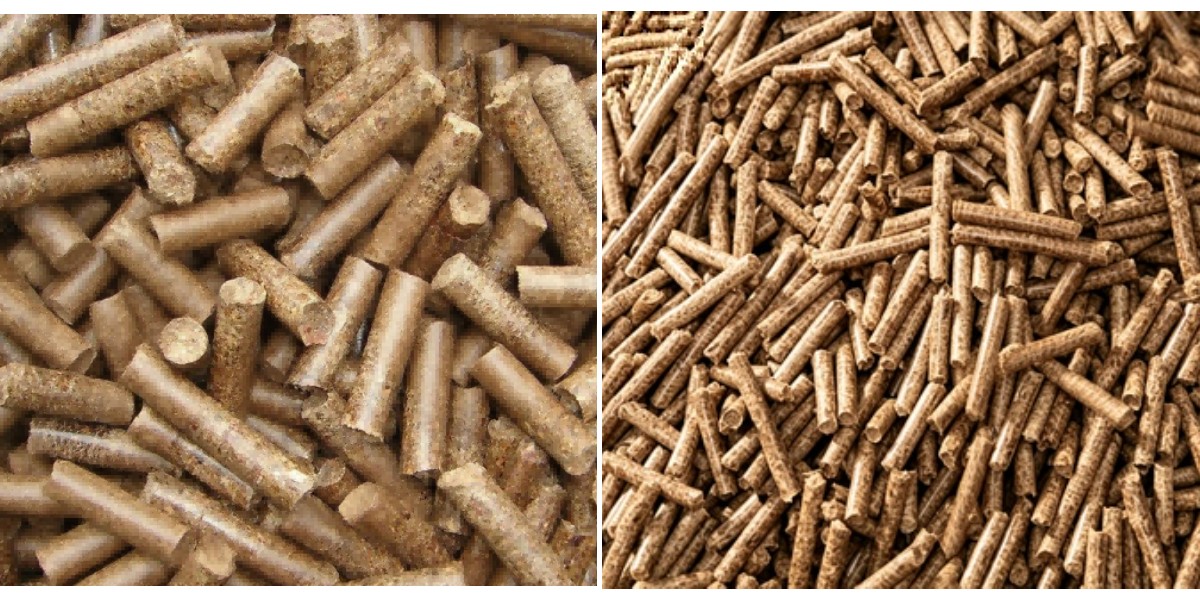
El objetivo habitual de preparación es un tamaño de partícula de 3 a 5 mm para el material leñoso y de 3 a 6 mm para la paja, con una humedad del 8 % al 12 % en la entrada de la peletizadora. El material fuera de estos rangos aún se puede peletizar, pero la vida útil de la matriz, la producción y la durabilidad del pélet disminuyen, y el operador lo compensa reduciendo la velocidad de alimentación, lo que equivale a perder capacidad. La sección 3.1 y la tabla 2 presentan las cifras de trabajo para los materiales principales.
Cuando la materia prima es una mezcla, por ejemplo aserrín con virutas y corteza, la mezcla debe triturarse hasta un tamaño uniforme y mezclarse antes del secado, de modo que el secador y la peletizadora reciban una alimentación constante. La mezcla se realiza en el silo de almacenamiento o en el suelo de recepción, y es una medida sencilla que elimina la mayor parte de la variación que, de otro modo, se manifiesta como una calidad fluctuante del pélet.
1.3 Configuraciones de línea
La línea se ofrece en tres configuraciones típicas. La configuración compacta se basa en una peletizadora con trituradora, un secador pequeño y una báscula ensacadora, y está destinada a talleres y granjas que producen para autoconsumo o para el mercado local. La configuración estándar añade un silo de amortiguación, un enfriador con tamiz, un sistema de captación de polvo y una sección de ensacado semiautomática, y está destinada a la producción comercial. La configuración industrial duplica las secciones de trituración y peletización, añade dosificación automática y una línea de ensacado totalmente automática, y está destinada a la producción de exportación, donde la línea debe funcionar de forma continua y el tiempo de inactividad de una máquina no debe detener toda la planta.
En las tres configuraciones, el control eléctrico está centralizado en un solo armario con enclavamientos entre las secciones, de modo que una parada aguas abajo detiene la alimentación aguas arriba en lugar de llenar el equipo de material. Los enclavamientos, las paradas de emergencia y la protección de los motores forman parte del suministro, no son un extra opcional, porque una línea sin ellos es una línea que se dañará con su primer atasco.
2. Principales ventajas de la línea de producción de pellets
2.1 Ventajas de la línea completa
Las ventajas que se indican a continuación están escritas desde el punto de vista del operador, porque el valor de una línea se decide por cuántas horas al año funciona realmente y por cuánto de lo que consume vuelve como producto vendible.
1. Todas las secciones están dimensionadas entre sí. La trituradora, el secador, la peletizadora, el enfriador y la sección de envasado se dimensionan a partir de las mismas condiciones de trabajo, de modo que la línea alcanza su capacidad nominal en lugar de verse limitada por una sección de tamaño insuficiente.
2. La línea se suministra como un solo paquete con planos de disposición, conductos, equipos de transporte y un único armario de control, lo que elimina los problemas de interfaz que aparecen cuando se ensamblan en obra equipos de distintos proveedores.
3. El enclavamiento entre las secciones impide que el material se acumule dentro del equipo cuando una sección se detiene, lo que protege la matriz, el secador y los transportadores de daños por obstrucción.
4. El secador se alimenta con los propios residuos de la planta en la configuración de biomasa, por lo que el coste del combustible de secado es cercano a cero y los residuos que no pueden venderse como producto se convierten en la energía que seca el producto.
5. La matriz y el conjunto de rodillos se seleccionan según el material, de modo que la relación de compresión se ajusta a la materia prima y se alcanza la densidad del pélet sin sobrecargar el motor principal.
6. El enfriador y el tamiz trabajan juntos: el enfriador endurece el pellet y el tamiz elimina los finos, que se devuelven a la matriz en lugar de venderse como polvo, por lo que el rendimiento de pellets vendibles es mayor.
7. La captación de polvo está incluida en las etapas de trituración, secado y enfriamiento, por lo que el taller cumple los requisitos normales de emisión y el polvo recogido se devuelve al producto.
8. La línea puede construirse por etapas. El cliente puede comenzar con la trituración y la peletización y añadir después el secado, el enfriamiento y el envasado automático, y la disposición deja el espacio y las conexiones para las secciones posteriores.
9. La tensión, la frecuencia, el tamaño de la matriz, el peso de envasado y el idioma del panel de control se personalizan, por lo que la línea puede ponerse en marcha en el país del cliente sin modificaciones en el sitio.
10. Las piezas de repuesto para la matriz, los rodillos, los martillos, las correas y los rodamientos se mantienen en existencias, y la línea está documentada con un manual, un esquema de cableado y una lista de piezas de repuesto, de modo que el mantenimiento no depende de que el proveedor esté en el sitio.
2.2 Ventajas de las secciones principales
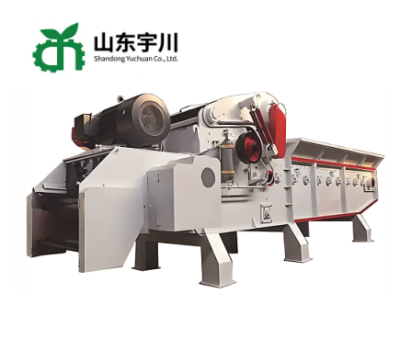
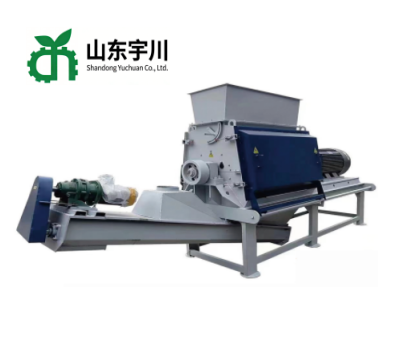
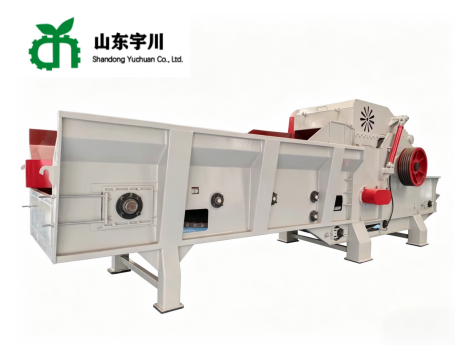
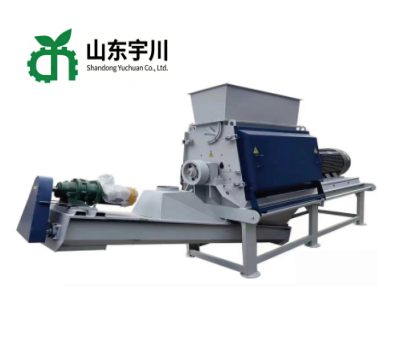
Sección de trituración. Una trituradora de tipo martillo con cámara en forma de gota de agua y martillos de aleación reversibles reduce las virutas de madera, el aserrín, la paja y las cáscaras al tamaño requerido por la matriz, y con un cambio de criba se obtiene material grueso o fino para diferentes productos. La trituradora se coloca antes del secador para que el material húmedo se triture mientras aún está blando, lo que cuesta menos energía que triturar material seco.
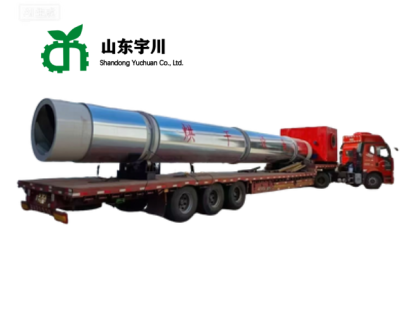
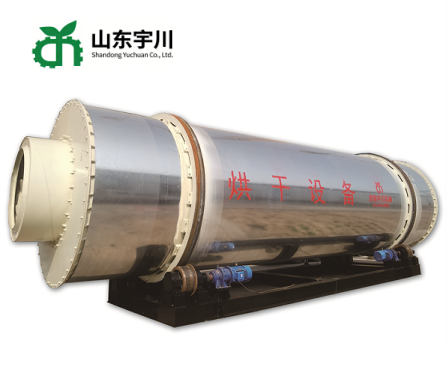
Sección de secado. Un secador de tambor de triple paso o multicanal lleva el material a una humedad del 8 % al 12 %, con el calor suministrado por un quemador alimentado con el residuo de la planta, por gas o aceite, o por calor residual. El secador mantiene estable la humedad de salida cuando cambia el material entrante, lo que permite que la peletizadora funcione a una tasa de alimentación constante.
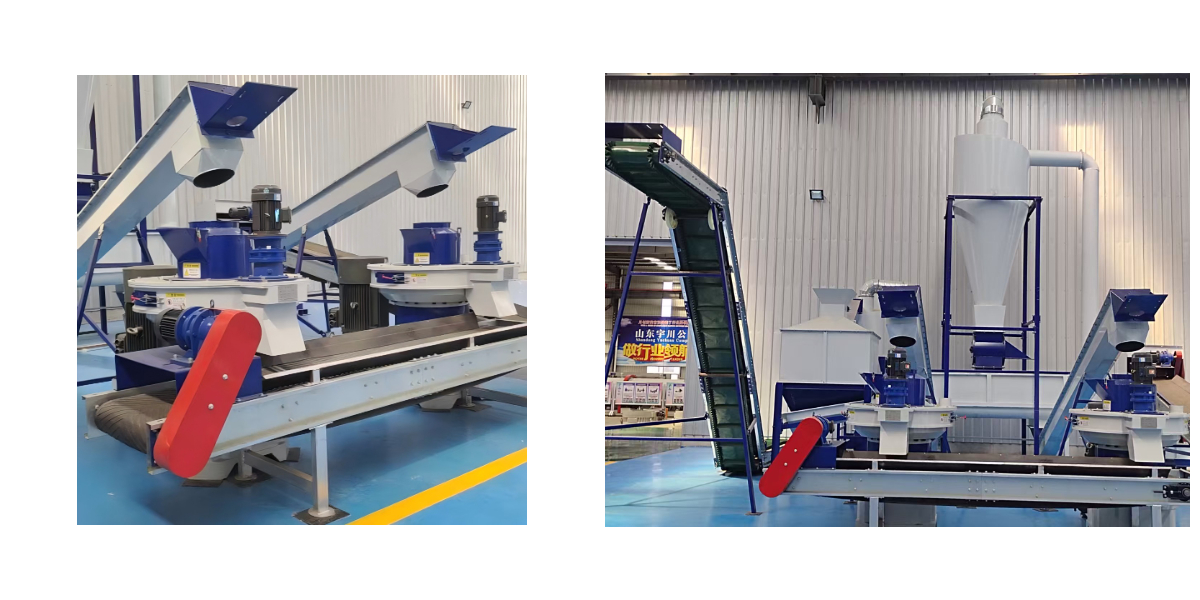
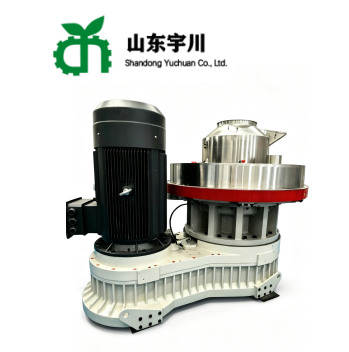
Sección de peletizado. La peletizadora utiliza una matriz anular con dos o tres rodillos, lubricación forzada y un acondicionador antes de la matriz. La relación de compresión de la matriz se elige según el material: una relación alta para la madera, una relación más baja para la paja y la cáscara, de modo que el pellet sea denso pero el motor no se sobrecargue. El cortador fija la longitud del pellet, y la matriz y los rodillos pueden cambiarse para un producto diferente.
Sección de enfriamiento y tamizado. Un enfriador a contracorriente lleva el pellet desde la temperatura del dado hasta cerca de la temperatura ambiente, y un tamiz vibratorio separa los finos y los devuelve al proceso. Los pellets que se envasan calientes continúan enfriándose en el saco, condensan humedad dentro del saco y llegan al cliente blandos y con moho, lo cual es la queja más común en las plantas que omiten el enfriador.
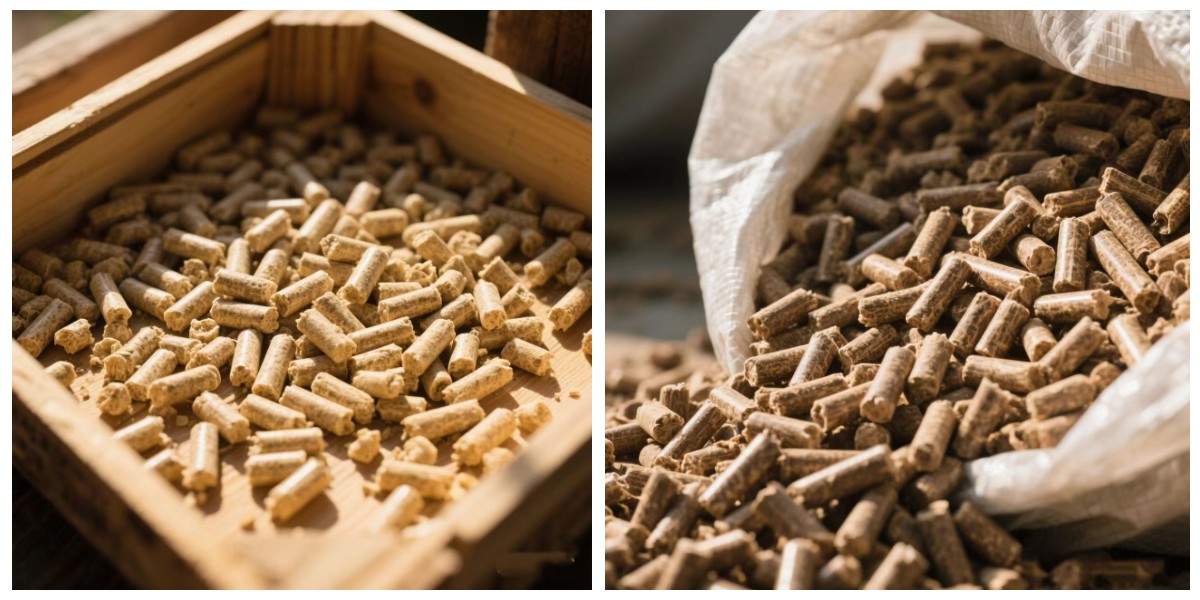
Sección de envasado. Una unidad de pesaje y ensacado llena sacos de 15 kg, 25 kg o 50 kg o big bags, con un dispositivo de sellado o costura y una cinta transportadora hacia el área de almacenamiento. La precisión del pesaje y la presentación del saco deciden cómo se recibe el producto en el mercado, y forman parte de la línea en lugar de ser un añadido posterior.
3. Proceso
3.1 Flujo del proceso de producción de pellets
El flujo del proceso de la línea es fijo, y cada sección existe debido a una propiedad del material que la siguiente sección no puede tolerar. Los pasos a continuación describen el flujo tal como se pone en marcha en la obra.
1. Recepción y almacenamiento de materias primas. El material se recibe sobre un piso de concreto o en una tolva, se verifica que no esté contaminado con piedras, metales y plásticos, y se almacena en un silo o en un cobertizo cubierto. El almacenamiento del material húmedo se mantiene breve, porque la biomasa húmeda se calienta y se compostea en la pila y pierde poder calorífico.
2. Trituración. Un molino de martillos reduce el material a 3–6 mm. La abertura de la criba se ajusta según la matriz y el producto, y los martillos se invierten cuando el desgaste alcanza el límite, de modo que el tamaño de partícula se mantenga uniforme durante la campaña.
3. Secado. El material entra en el secador de tambor y sale con una humedad del 8 % al 12 %. La velocidad del tambor, la potencia del quemador y el caudal de alimentación se ajustan conjuntamente durante la puesta en marcha, y la humedad de salida se comprueba con un medidor de humedad o mediante prueba en estufa al inicio de cada turno.
4. Acondicionamiento antes de la matriz. Cuando el proceso lo requiere, se añade vapor o agua en un acondicionador para ablandar el material y llevarlo a la temperatura a la que mejor se comprime. El material de madera normalmente necesita una pequeña cantidad de agua; la paja y la cáscara se comportan mejor con un breve acondicionamiento con vapor.
5. Pelettización. El material se prensa a través de la matriz anular mediante los rodillos, y el cortador recorta el pélet extruido a la longitud requerida. El operador vigila la temperatura de la matriz, la corriente del motor principal y el aspecto del pélet, y ajusta el caudal de alimentación en consecuencia.
6. Enfriamiento. Los pélets calientes pasan por el enfriador de contracorriente, donde el aire ambiente elimina el calor y parte de la humedad superficial. El pélet sale del enfriador a una temperatura cercana a la ambiente y con una dureza que le permite manipularse sin romperse.
7. Cribado y retorno de finos. El pellet enfriado pasa sobre un tamiz vibratorio. Los finos y los pellets rotos se separan, se devuelven a la matriz o al secador, y el pellet terminado va al envasado.
8. Envasado y almacenamiento. El pellet se pesa en sacos o big bags, se sella y se apila en un almacén seco. Los sacos no se apilan contra una pared fría, porque la condensación en la pared migra hacia el producto.
9. Captación de polvo y limpieza. El polvo del triturador, del secador y del enfriador se recoge mediante un filtro de mangas y se devuelve al producto; el suelo se limpia al final del turno, porque el polvo acumulado bajo los equipos es tanto un riesgo de incendio como una pérdida de producto.
3.2 Proceso de fabricación de los equipos
La fiabilidad de la línea depende de cómo estén construidas las máquinas principales. El proceso que se describe a continuación se aplica al triturador, al secador y a la peletizadora, que son las tres máquinas que soportan la carga de la línea.
10. Selección de materiales. Los bastidores y las cámaras están fabricados con chapa Q235B o Q345B, la matriz anular de la peletizadora está fabricada con acero aleado y los rodillos con acero aleado forjado, y se registra cada número de colada para que se pueda rastrear una pieza defectuosa.
11. Corte y conformado. La chapa se corta en una máquina de corte por plasma CNC o por llama, la cámara de la trituradora se conforma en una plegadora y las carcasas de la secadora se cilindran en una cilindradora de chapas hasta el diámetro calculado.
12. Soldadura. Las cámaras y las carcasas se sueldan con soldadura por arco con protección gaseosa de CO2 o por arco sumergido bajo un procedimiento fijo; las uniones sometidas a esfuerzos se sueldan con penetración total y se inspeccionan para detectar porosidad y mordeduras.
13. Alivio de tensiones. Las carcasas soldadas y las carcasas de la secadora se recuecen para liberar las tensiones de soldadura, lo que evita el agrietamiento bajo la vibración y el calor del funcionamiento continuo.
14. Mecanizado. Los asientos de rodamientos, los asientos de matrices, las caras de bridas y los alojamientos de acoplamiento se mecanizan en equipos CNC, con tolerancia del alojamiento a IT7 y rugosidad superficial a Ra 1,6, de modo que el rotor, la matriz y el accionamiento giren de forma concéntrica.
15. Tratamiento térmico. Los martillos se templan y revenen a HRC 52-58; la matriz anular se templa y reviene, luego los orificios se taladran o punzonan y la matriz se pule; los rodillos se endurecen para resistir la abrasión del material.
16. Equilibrado dinámico. Los rotores de las trituradoras y los rotores de las peletizadoras se equilibran dinámicamente a la velocidad de trabajo hasta el grado G6.3 antes del montaje, lo que constituye la base de una baja vibración y una larga vida útil de los rodamientos.
17. Montaje. Los rodamientos, ejes, matrices, rodillos y accionamientos se montan sobre el bastidor, se ajustan las holguras según el plano y se gira la máquina a mano para confirmar la libre rotación antes de conectar la alimentación eléctrica.
18. Pruebas. Cada máquina funciona sin carga para comprobar la vibración, la temperatura y el ruido, y la peletizadora se somete a una prueba con carga con material para confirmar la producción, la corriente y la calidad de los pellets en el ajuste de diseño.
19. Tratamiento superficial y embalaje. Las máquinas se granallan, se impriman y se les aplica la capa de acabado, se instalan placas de identificación con el modelo, la potencia, la velocidad y el número de serie, y el equipo se embala por secciones con los planos de montaje y los esquemas eléctricos adjuntos.